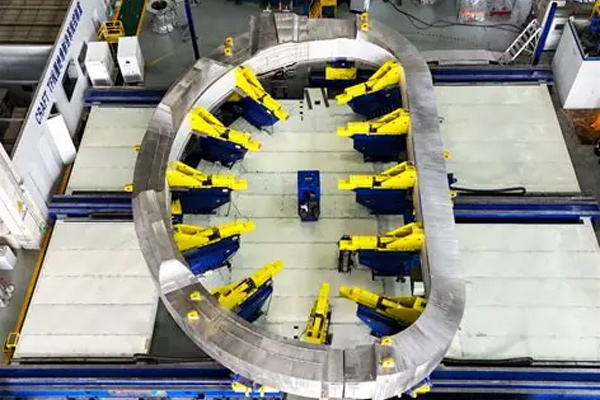
Vật liệu mài mòn alumina nung chảy màu trắng, cỡ lưới 24, dùng để phun cát làm sạch nam châm TF.
Các chất nền chính của nam châm siêu dẫn TF bao gồm thép không gỉ austenit 316LN/304L, dây dẫn hợp kim đồng và ma trận cách điện. Mục tiêu của quá trình phun cát là loại bỏ lớp vảy và dầu/mỡ trên bề mặt, đạt được độ nhám bề mặt có kiểm soát và tăng cường độ bền liên kết của các lớp cách điện epoxy hoặc polyimide. Các ràng buộc quan trọng bao gồm việc nghiêm cấm tuyệt đối các tạp chất sắt từ, yêu cầu về lượng tạp chất dư tối thiểu, cấu hình bề mặt được kiểm soát và tránh đưa vào các ion kim loại có thể di chuyển. Nhôm oxit nung chảy trắng chứa ≥99,2% Al₂O₃ và hầu như không chứa sắt tự do và từ tính. Ngược lại, nhôm oxit nung chảy nâu chứa các tạp chất sắt (Fe) và titan (Ti); dưới nhiệt độ cực thấp và từ trường mạnh đặc trưng của cuộn dây siêu dẫn, các tạp chất này có thể gây ra dòng điện xoáy, nhiễu từ và hiện tượng nóng cục bộ, do đó làm giảm dòng điện tới hạn. Do đó, lưới alumina nung chảy trắng tinh khiết số 24 là lựa chọn bắt buộc cho việc phun cát làm sạch nam châm TF, trong khi alumina nung chảy màu nâu, hạt thép và hạt sắt không phù hợp. Các lý do cụ thể được nêu dưới đây:
-
Cơ chế vật liệu: Nhôm oxit nung chảy màu trắng không chứa tạp chất sắt từ, đáp ứng các yêu cầu nghiêm ngặt về độ sạch đối với nam châm siêu dẫn hoạt động trong môi trường nhiệt độ cực thấp, từ trường cao và cần liên kết cách điện. Nhôm oxit nung chảy màu nâu và bột thép chứa tạp chất sắt, tiềm ẩn nguy cơ làm nguội nhanh nam châm.
-
Cơ chế kích thước hạt: Hạt mài F24 đạt được sự cân bằng tối ưu giữa độ sâu của hoa văn neo, hiệu quả loại bỏ lớp vảy và mức độ hư hại bề mặt; các hạt mài mịn hơn (F46/F60) chỉ thích hợp cho việc làm nhám nhẹ sau khi gia công chính xác và không thể loại bỏ hiệu quả lớp vảy dày.
-
Nghiên cứu trường hợp kỹ thuật: Đối với các cuộn dây TF nguyên mẫu trong các dự án như ITER, JT-60SA và CFETR, lưới alumina trắng nung chảy F24 luôn phù hợp cho quá trình xử lý sơ bộ các dây dẫn cán nóng. Trong khi đó, lưới WFA 46 được sử dụng cho các dây dẫn gia công chính xác. Cả hai quy trình đều được sử dụng song song trong các dự án kỹ thuật nhiệt hạch trong nước và quốc tế.
-
Các thông số rủi ro: Do kích thước hạt lớn của F24, áp suất phun cát và quá trình làm sạch sau phun phải được kiểm soát chặt chẽ để ngăn ngừa hiện tượng hạt bám dính và hư hại nhỏ cho bề mặt nền.
Về các khía cạnh sâu hơn liên quan đến kích thước hạt mài và việc lựa chọn chất mài mòn:
Trước tiên, tại sao lại chọn alumina nung chảy trắng cỡ 24 mesh?
Bột nhôm oxit trắng nung chảy 24 mesh có kích thước hạt danh nghĩa khoảng 600–850 μm. Các hạt lớn, sắc cạnh của nó tạo ra năng lượng va đập cao mỗi lần tác động, thích hợp để làm nhám các lớp oxit dày, lớp vảy cán nặng và vật liệu nền dẫn điện diện tích lớn; nó có thể đạt được độ sâu neo (Rz 60–100 μm) chỉ trong một lần đi qua. Hệ thống liên kết cách điện yêu cầu độ sâu neo đáng kể, và độ sâu neo lớn giúp tăng cường đáng kể độ bền liên kết cơ học tại giao diện nhựa epoxy.
-
Kích thước hạt mài mịn hơn (F46/F60) chỉ tạo ra bề mặt nông (Rz 20–45 μm), dẫn đến độ bền liên kết không đủ; trong điều kiện dòng điện cao và chu kỳ nhiệt độ thấp, lớp cách điện dễ bị bong tróc hoặc tách rời. Quy trình cơ bản cho dây dẫn TF tại Viện Vật lý Plasma trong nước sử dụng F46—một tùy chọn độ nhám trung bình dành cho dây dẫn có lớp oxit mỏng hơn—đại diện cho một quy trình khác biệt so với phương pháp F24.
-
Kích thước hạt mài lớn hơn F24 (ví dụ: F12/F16) tạo ra năng lượng va đập quá mức, gây ra biến dạng dẻo, các vết nứt nhỏ trên bề mặt và sự tập trung ứng suất trong vật liệu nền. Trong quá trình chu kỳ nhiệt độ thấp ở 4,2K, sự lan truyền vết nứt nhỏ có thể dẫn đến hỏng hóc do mỏi của dây dẫn. Hơn nữa, hạt mài thô rất dễ bị bám dính các hạt khó làm sạch; các hạt bám dính có thể hoạt động như nguồn gây lỗi khi tiếp xúc với từ trường.
-
WFA F24 đại diện cho điểm cân bằng tối ưu cho quá trình làm nhám bề mặt: nó cung cấp độ sâu rãnh neo đủ, biến dạng dẻo có thể kiểm soát và khả năng làm sạch. Do đó, alumina nung chảy trắng F24 thích hợp cho quá trình tiền xử lý các dây dẫn có lớp oxit dày theo tiêu chuẩn sản xuất cuộn dây TF trong các thiết bị nhiệt hạch quốc tế.
Thứ hai, tại sao không lựa chọn các loại vật liệu mài mòn phun cát khác?
-
Nhôm oxit nung chảy màu nâu (BFA): Giá thành thấp nhưng chứa Fe và Ti; tạp chất sắt từ còn sót lại gây ra hiện tượng nóng cục bộ trong từ trường mạnh, có khả năng gây ra hiện tượng tắt dẫn đột ngột, khiến nó không phù hợp cho nam châm siêu dẫn TF.
-
Silicon Carbide (SiC): Có độ cứng cao và khả năng cắt mạnh, nhưng các hạt cực kỳ giòn; khi bị vỡ, bột siêu mịn dễ bám vào chất nền và rất khó làm sạch; tiềm ẩn nguy cơ dẫn điện, do đó không thể sử dụng trong hệ thống cách điện.
-
Hạt thép/sắt vụn: Có tính từ; loại trừ ngay lập tức.
-
Hạt thủy tinh: Hình cầu; chỉ thích hợp cho việc hoàn thiện bề mặt nhưng không thể tạo ra cấu trúc neo đủ chắc chắn; dẫn đến độ bền liên kết cách điện kém; chỉ được sử dụng để đánh bóng, không dùng để làm nhám bề mặt trước khi liên kết.